Zulu
- English
- Esperanto
- Afrikaans
- Català
- שפה עברית
- Cymraeg
- Galego
- Latviešu
- icelandic
- ייִדיש
- беларускі
- Hrvatski
- Kreyòl ayisyen
- Shqiptar
- Malti
- lugha ya Kiswahili
- አማርኛ
- Bosanski
- Frysk
- ភាសាខ្មែរ
- ქართული
- ગુજરાતી
- Hausa
- Кыргыз тили
- ಕನ್ನಡ
- Corsa
- Kurdî
- മലയാളം
- Maori
- Монгол хэл
- Hmong
- IsiXhosa
- Zulu
- Yoruba
- অসমীয়া
- ଓଡିଆ
- Punjabi
- پښتو
- Chichewa
- Samoa
- Sesotho
- සිංහල
- Gàidhlig
- Cebuano
- Somali
- Тоҷикӣ
- O'zbek
- Hawaiian
- سنڌي
- Shinra
- Հայերեն
- Igbo
- Sundanese
- Lëtzebuergesch
- Malagasy
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик
I-EIHE Steel Structure's Ibhokisi Lokucubungula Ukugeleza Kwekholomu & Izimpumelelo Zokusebenza Kobunjiniyela
I. Umdwebo wesakhiwo esijwayelekile
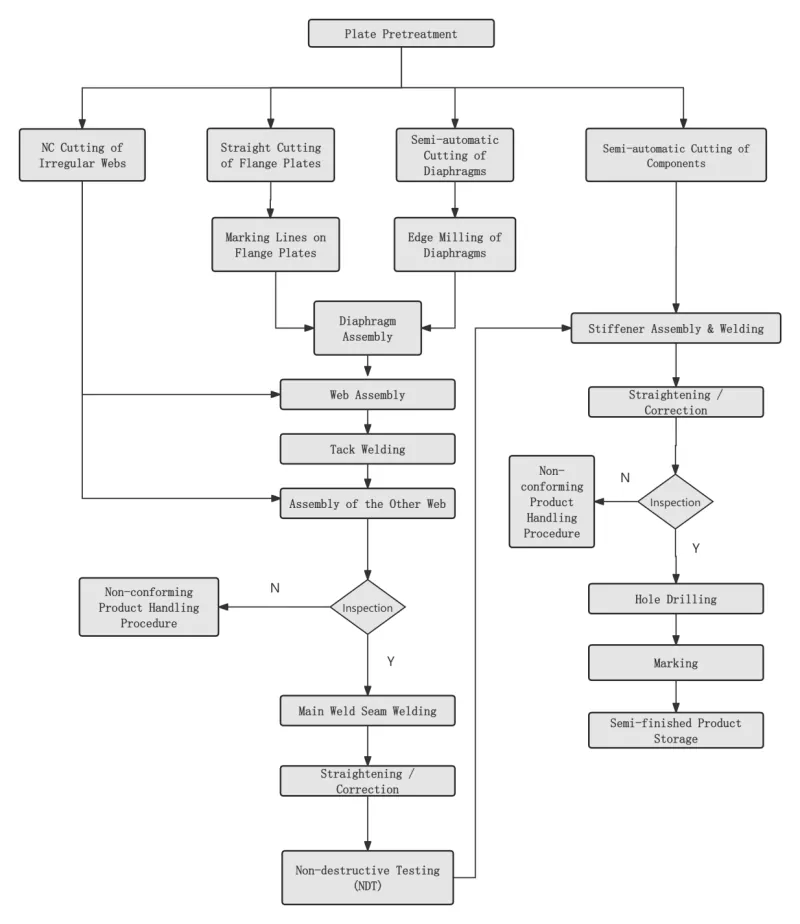
Ⅱ. Inqubo Eyinhloko
|
Isinyathelo 1 I-Steel Plate Surface Pretreatment |
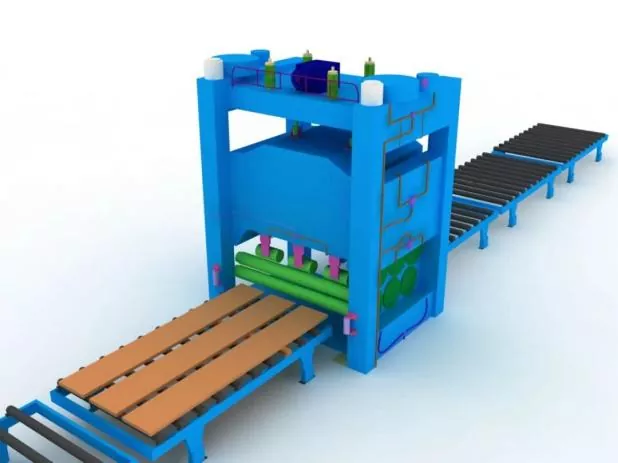
Kwenziwa ngokuhambisana nezidingo zedizayini noma zenqubo ngaphambi kokuvalwa kwepuleti lensimbi. |
|
|
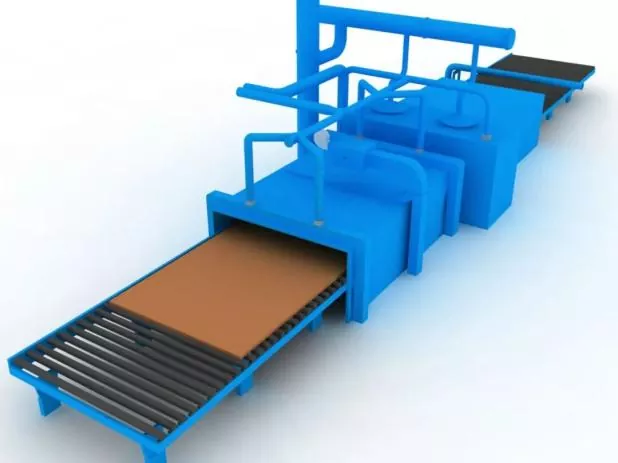
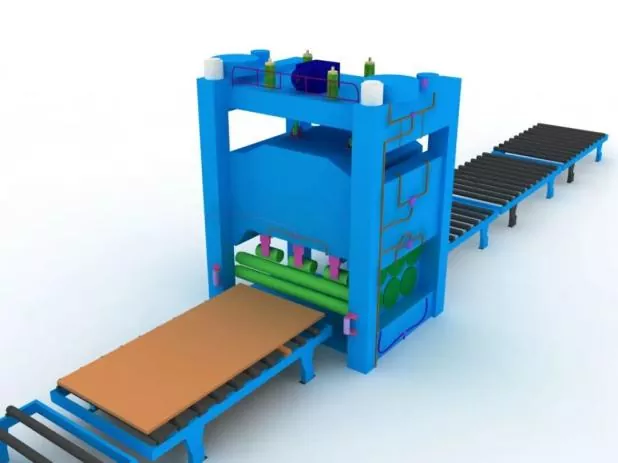
Isinyathelo sesi-2 Ukuqondisa kwe-Steel Plate |
Ukuqondisa sekukonke kuzokwenziwa ngemuva kokulungiswa kwangaphambili kwepuleti lensimbi ukuze kuqinisekiswe ukunemba okungenalutho futhi kudambise ukucindezeleka kwensalela yangaphakathi yepuleti lensimbi. |
|
|
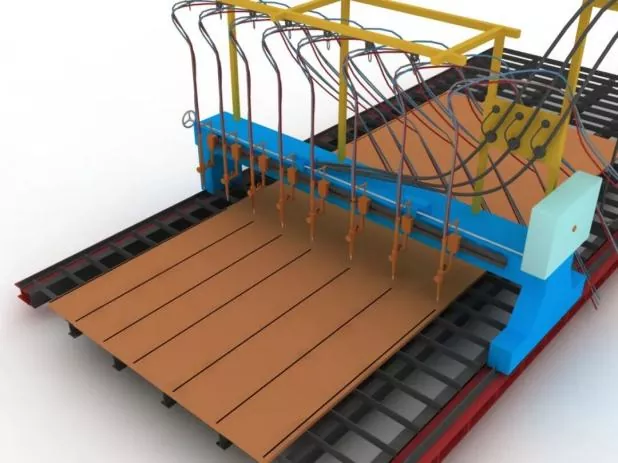
Isinyathelo sesi-3 Ukusika Nokungafihli Izingxenye |
Ngaphambi kokusika, lungisa umshini wokusika, uqinisekise imodeli ye-nozzle, futhi uhlole ukuzinza komfutho womoya. |
|
|
Ngesikhathi sokusika, shisa i-seam yokusika ye-steel plate kuqala, futhi ulawule ngokuqinile isivinini sokusika. |
||
|
Isinyathelo 4 Ukuqondisa Kwesibili Kwezingxenye |
Kwenziwe ngemva kokuvalwa kwepuleti lensimbi ukuze kuqinisekiswe ukunemba komhlangano kanye nokunciphisa ukucindezeleka kwensalela yangaphakathi yamapuleti ensimbi. |
|
|
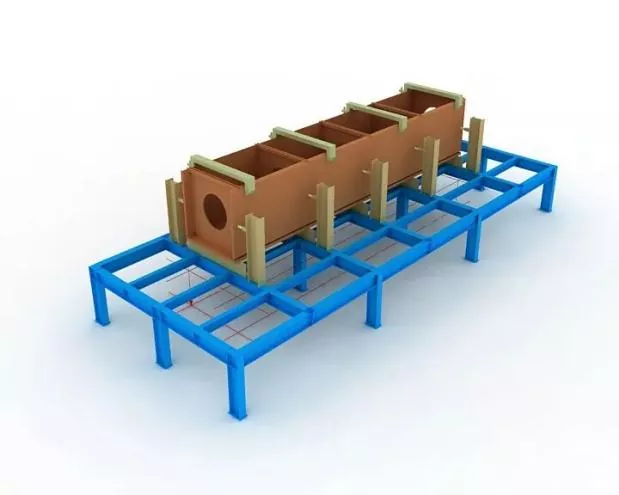
Isinyathelo 5 Ukusethwa Kwe-Jigs Nemigqa Yesakhiwo |
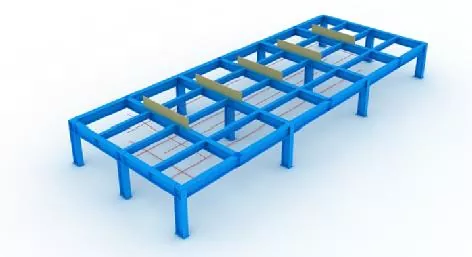
Ngaphambi kokuhlanganisa, imigqa yesakhiwo kanye namajigi kufanele kusethwe kuqala. |
|
|
Ngesikhathi sokufakwa kwe-jig, izinga elivundlile lokuvula okuphezulu kufanele liqinisekiswe, futhi ukuqina okwanele namandla kuzoqinisekiswa. |
||
|
Wonke amajigi kanye nemigqa yesakhiwo ingasetshenziswa kuphela ngemva kokuhlolwa nokugunyazwa izisebenzi eziqokiwe. |
||
|
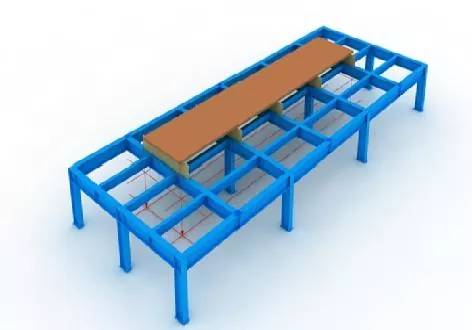
Isinyathelo 6 Ukuma Kwephaneli Ephansi |
Ibekwe kahle nge-plumb bob nemigqa yesakhiwo. |
|
|
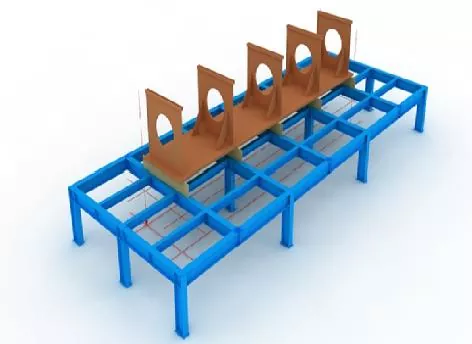
Isinyathelo 7 Ukuhlanganisa i-Diphragm |
Ngaphambi kokuhlanganisa ama-diaphragm, maka imigqa yokubeka endaweni ephansi, bese ususa ukugqwala okuntantayo ezinhlangothini zombili zemigqa ngesondo lokugaya. |
|
|
Ngemuva kokuthi ama-diaphragms akhiwe, alungise ngokufaka i-tack welding. |
||
|
Isinyathelo 8 Ukuhlanganisa Iwebhu |
Ngemuva kokuthi iwebhu isiqoqiwe futhi ifanelekile, yixhume ngokuqinile ku-diaphragm ngojeke, bese uyilungisa ngokushisela i-tack.
|
|
|
Isinyathelo 9 Ukuhlangana Kwephaneli Engenhla |
Qedela ukuma okunembe kwephaneli ephezulu nge-plumb bob, bese ulungisa ngokushisela i-tack. |
|
|
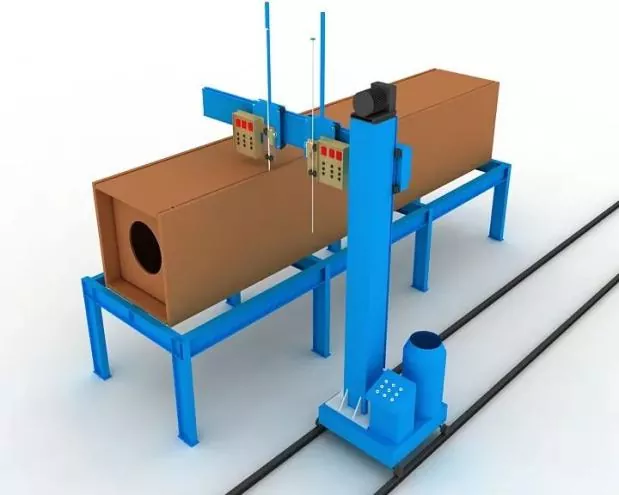
Isinyathelo 10 Ukushisela i-Diaphragm Electroslag |
Ukushisela kwe-electroslag ehlangothini olulodwa kwamukelwa ama-diaphragms. |
|
|
Imikhono yethusi ye-arc yokuqala kanye nokucisha izofakwa ekuvuleni okuphezulu nangaphansi kwezimbobo zokushisela ze-electroslag ngesikhathi sokushisela. |
||
|
I-welding current kanye ne-voltage kufanele ilawulwe ngokuqinile kuyo yonke inqubo yokushisela, futhi kuyonakwa ekubhekeni ukushintsha kombala wendawo yokushisela i-electroslag kuwebhu. |
||
|
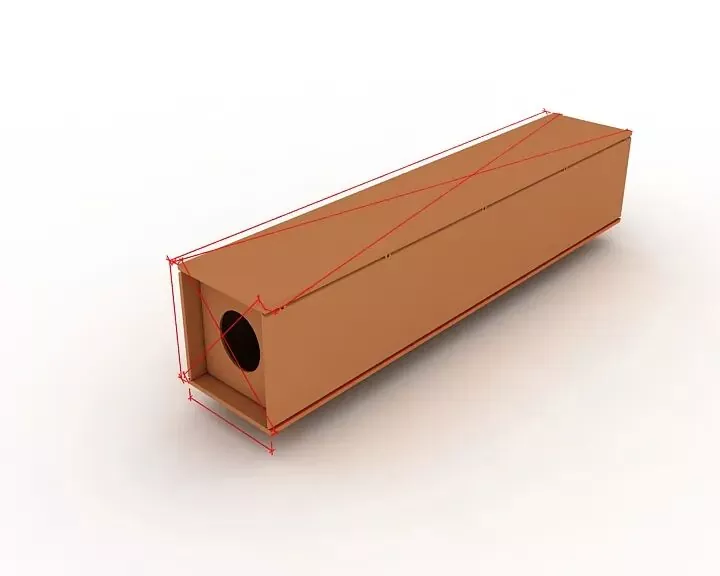
Isinyathelo 11 Ukuhlola Sekukonke |
Ngesikhathi sokuhlola, gxila ekuhloleni ukuthi ubude bengxenye, ubukhulu be-diagonal nobukhulu besigaba sokuphela kuyahlangabezana yini nezidingo zedizayini nokucaciswa, futhi ulungise zonke izingxenye ezingabekezeleleki. |
|
|
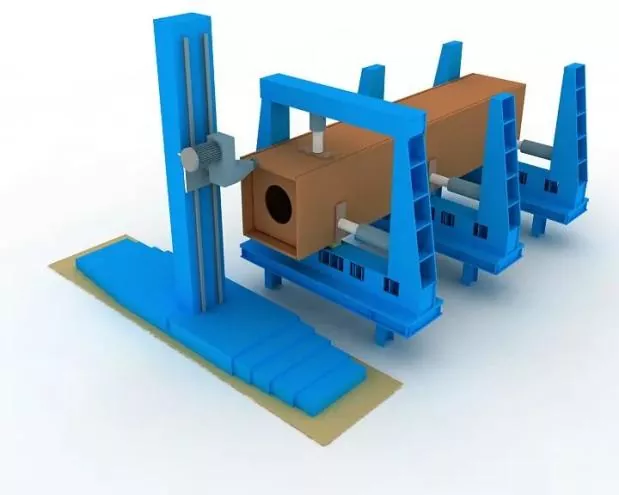
Isinyathelo 12 Qeda Ukugaya |
Gaya ubuso bokuphela ngemva kokuhlanganisa nokushisela. |
|
|
Qinisekisa izinga lamalungu kanye nokufana phakathi kobuso bokuphela kanye nesisiki sokugaya. |
||
|
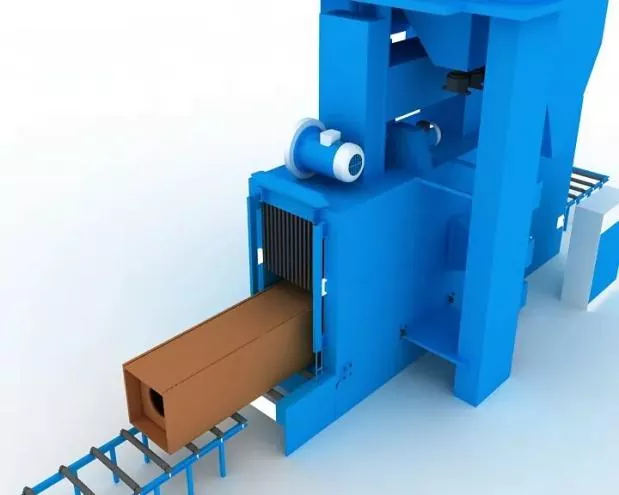
Isinyathelo 13 Ukuqhuma Kwesihlabathi Nokususwa Nokugqwala |
Qedela ukususwa kokugqwala ngokuqhunyiswa kwesihlabathi njengoba kudingekile ngemva kokushisela, bese udlulisela ekwakhiweni kokumboza. |
|
Ⅲ. Imininingwane Yomhlangano, Ukuma kanye Nokushisela
|
Ukunemba komhlangano |
Ngesikhathi somhlangano: ● Izithiyo ezifanele zizosetshenziswa ukuze kulawulwe ukuwohloka kokushisela. ● Izibonelelo zokuncipha kokushisela kanye nokuhlehla okunengqondo kuzogcinwa ukuze kulawulwe ubukhulu bengxenye futhi kuqinisekiswe umumo ofanele. |
|
Ukuchezuka okuvumelekile kokwenziwa nokuhlanganisa kokuxhumana okushiselwe, kanye nokubekezelelwa kobukhulu bezingxenye zesakhiwo, kuzothobelana nezidingo zeKhodi Yokwamukela Ikhwalithi Yokwakhiwa Kwezakhiwo Zensimbi(GB 50205). |
|
|
Ukushisela ukubeka umhlangano |
Izosetshenziswa nge-semi-automatic solid solid gas metal arc welding (GMAW). |
|
Umshiseli |
Abashisela abashisela i-assembly tack welding bazoba nezitifiketi zeziqu ezihambisanayo ezicaciswe ku-Technical Specification for Welding of Building Steel Structures(JGJ81). |
|
Isikhundla se-tack welds |
Ukuma kwama-tack welds: Ama-tack welds azogwema ukuqala nokuphela kokushisela okusemthethweni, futhi ngeke abekwe emakhoneni, emaphethelweni, ekugcineni nakwezinye izindawo ezibucayi ezithambekele ekubeni namandla esakhiwo kanye nokukhubazeka komsebenzi. |
|
Kumajoyinti e-T, i-tack welding: Kuzokwenziwa ngokulinganayo nhlangothi zombili; Okwamanje, ukushisela i-tack ngaphakathi kwe-groove kuzogwenywa ngangokunokwenzeka. Ukuze uthole ukushisela kwe-groove okugcwele: I-Tack welding izokwenziwa emseleni ukuze kuhlinzwe iqolo, isb., i-Back gouging. |
|
|
Indawo yokuhlanganisa kanye nokushisela amapuleti asekelayo okushisela kanye namapuleti agijimayo kanye nama-run-off kufanele ahambisane nezindinganiso ezifanele. |
|
|
Izinto zokushisela |
Izinto zokushisela ezisetshenziselwa ukuhlanganisa kanye ne-tack welding zizohambisana nalezo zokushisela okusemthethweni, okungukuthi, izinto zokushisela ezifanayo njengase-welding esemthethweni zizokwamukelwa. |
|
Ukuze kuhlanganiswe i-welding phakathi kwensimbi ephezulu-amandla kanye nensimbi enamandla aphansi, izinto zokuthungatha kufanele zikhethwe ngokuhambisana nebanga lensimbi eliphansi. |
Izindaba Ezihlobene
- Ukubingelela Kosuku Lukazwelonke kusuka ku-Eihe Steel Structure
- Ukuphakanyiswa Okuyimpumelelo Kokuqala! Iphrojekthi ye-Asia Pacific Morocco Yenziwe ngabakwa-Eihe Steel
- Ukuvuselelwa Kweziqu Kuvunyelwe! I-Eihe Yandisa Ngokuqhubekayo I-Global Market Footprint
- I-EHSS Steel Ukulethwa Kwezikhumulo Zezindiza Neziteshi
- Gxila Ekuthuthukisweni Kwembulunga yonke: I-Shandong Steel Structure Industry Association Ibambe Ngempumelelo Ingqungquthela Yokushintshana Ngesipiliyoni mayelana Nokwenziwa Kwamazwe Ngamazwe Kwezimboni
- I-EHSS Solely isingathe Iforamu yesi-8 yeSakhiwo Sensimbi Ye-Shandong Esezingeni Eliphezulu kanye Nenkomfa Yonyaka ka-2026 ye-SSSIA e-Qingdao Ngempumelelo Egcwele
Ngishiyele umlayezo